Bico entupido na impressora 3D: como identificar, desentupir e evitar
Do sintoma à causa: como saber se o bico está entupido, quatro formas de desentupir, da mais simples à definitiva, e os hábitos que evitam o problema.
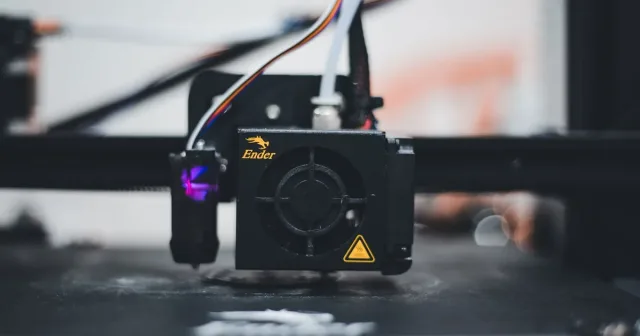
Como saber se o bico está entupido
Entupimento raramente é total de uma vez. Ele costuma avisar antes:
- Linhas finas ou falhadas, com buracos nas paredes e no topo da peça.
- Extrusora estalando ou "pulando": o motor tenta empurrar e a engrenagem escorrega no filamento.
- Filamento mastigado na engrenagem, com marcas profundas ou pó de plástico acumulado.
- Nada sai quando você manda extrudir com o bico quente.
- Fio saindo torto ou enrolando para um lado assim que deixa o bico.
Antes de culpar o bico, descarte o óbvio: o carretel está girando livre? O filamento não está enroscado ou com um nó? A temperatura configurada é a do material? Muitos "entupimentos" são um carretel preso.
Por que o bico entope
Temperatura baixa
Imprimir abaixo da faixa do material, ou rápido demais para o que o hotend consegue derreter, deixa plástico mal fundido no caminho.
Heat creep
É o calor "subindo" pela garganta do hotend (o heat break) e amolecendo o filamento antes da hora. O plástico incha, gruda nas paredes e trava. As causas mais comuns são a ventoinha do hotend parada ou fraca, retração exagerada e impressão de PLA em ambiente muito quente ou dentro de uma caixa fechada.
Resíduo de outro material
Trocar de um material de temperatura alta (como PETG ou ABS) para um de temperatura baixa (como PLA) sem purgar bem deixa restos que não derretem na nova temperatura.
Sujeira e partículas
Poeira no filamento, filamentos com partículas (madeira, glitter, fibras) em bicos finos, e plástico carbonizado de horas de uso.
Bico perto demais da mesa
Na primeira camada, se o bico praticamente encosta na mesa, o plástico não tem por onde sair, a pressão sobe e o fluxo trava.
Filamento úmido
A água vira vapor no bico, gera bolhas e degrada o material. Em clima úmido como o de Rio Branco, isso é mais frequente do que parece. Veja como guardar filamento no clima úmido.
Como desentupir, do mais simples ao definitivo
Atenção: o bico trabalha acima de 200 °C. Use pinça e luvas adequadas, nunca toque no bloco aquecido e desligue a impressora antes de mexer em cabos.
1. Empurrar a quente
Aqueça o bico na temperatura do material (ou um pouco acima, cerca de 10 °C). Solte a tensão da extrusora e empurre o filamento com a mão. Muitas vezes o resíduo cede e o fluxo volta. Mande extrudir alguns centímetros para conferir.
2. Cold pull (puxada a frio)
É a técnica mais eficiente para limpar o interior do bico:
- Aqueça o bico na temperatura de impressão e empurre um pedaço de filamento (nylon ou PLA são os mais usados) até sair pelo bico.
- Desligue o aquecimento e deixe esfriar até o plástico ficar firme, mas não totalmente duro. Para PLA, algo na faixa de 80 a 100 °C costuma funcionar.
- Puxe o filamento com firmeza e de uma vez.
- A ponta deve sair com o formato do interior do bico, trazendo a sujeira junto. Repita até a ponta sair limpa.
3. Agulha de limpeza
Com o bico quente, uma agulha de diâmetro um pouco menor que o furo (por exemplo, 0,3 mm para bico de 0,4 mm) desobstrui a saída. Ela resolve o entupimento na ponta, mas não o que está no meio do caminho: combine com o cold pull.
4. Trocar o bico
Bico é peça de desgaste e barata perto do tempo perdido. Para trocar, em geral: aqueça o hotend, segure o bloco aquecedor com uma chave para ele não girar, solte o bico velho, rosqueie o novo e dê o aperto final a quente, conforme a orientação do fabricante do seu hotend. Aperto a frio costuma deixar vazamento. Entenda os tipos de bico em bicos de impressora 3D: tamanhos e materiais.
Quando o problema não é o bico
Se o bico novo também entope em pouco tempo, a causa está antes dele: ventoinha do hotend falhando (heat creep), tubo PTFE gasto ou mal assentado, engrenagem da extrusora suja, ou retração configurada alta demais. O artigo sobre problemas de extrusão ajuda a separar uma coisa da outra.
Como evitar que volte a entupir
- Guarde o filamento seco e sem poeira; um filtro de espuma na entrada ajuda.
- Imprima dentro da faixa de temperatura indicada pelo fabricante do filamento.
- Confira se a ventoinha do hotend gira sempre que ele está quente.
- Use retração moderada, sem exagerar na distância.
- Ao trocar de material, purgue com o material novo na temperatura mais alta dos dois.
- Para filamentos com partículas, use bico de 0,4 mm ou maior, e endurecido se forem abrasivos.
Uma rotina simples de cuidados evita esse e outros problemas: veja o checklist de manutenção preventiva.
Preferiu não abrir a impressora?
A Printatu faz manutenção de impressoras 3D em Rio Branco: avaliação, limpeza, troca do bico e calibração, com orçamento antes de qualquer serviço. Em breve a Loja Maker vai vender bicos e peças de reposição para quem prefere fazer em casa.
Perguntas frequentes
Como saber se o bico da impressora 3D está entupido?
Os sinais mais comuns são linhas finas ou falhadas, a extrusora estalando, filamento mastigado na engrenagem e nada saindo quando o bico está quente.
O que é cold pull?
É uma técnica de limpeza: o filamento é aquecido dentro do bico, resfriado até ficar firme e puxado de uma vez, trazendo a sujeira do interior do bico junto.
Posso desentupir o bico com ele frio?
Não é recomendado. O plástico só sai do bico quente; forçar a frio pode danificar o bico ou o hotend.